Article Directory
Una marca de fragancias ya había impreso etiquetas, pedido botellas de vidrio y reservado una línea de llenado cuando llegó el primer palé de bombas pulverizadoras de aluminio. En dos horas, la línea se detuvo tres veces: los actuadores se soltaron en algunas bombas, otras entregaron menos de la mitad de la producción nominal y una pequeña pero visible proporción de collares mostraron rayas de anodizado. Las bombas habían pasado una inspección visual de rutina. Fallaron en casi todo lo que importaba en condiciones reales de llenado.
La calidad de la bomba de pulverización de aluminio no se puede verificar únicamente por la apariencia. Debe probar las dimensiones, la función de pulverización, la integridad del sellado y el acabado del material en conjunto. Una bomba que parece limpia aún puede tener fugas, dosificarse menos o deformarse durante el prensado. Las pruebas de calidad deben organizarse en torno a cuatro áreas:
Esta guía cubre las pruebas prácticas que los compradores de envases, los propietarios de marcas y los equipos de control de calidad pueden realizar en bombas pulverizadoras de aluminio, junto con tolerancias y criterios de aceptación que vale la pena incluir en un acuerdo con el proveedor.
Una bomba pulverizadora de aluminio es un conjunto de precisión, no una tapa decorativa. El tamaño del cuello, el diámetro del engarce, la longitud del tubo de inmersión y la geometría del collar determinan si la bomba se ajusta a la botella, se asienta correctamente y suministra líquido de manera consistente. Si alguna de estas dimensiones se sale de la tolerancia, la bomba fallará independientemente de qué tan bien esté construido el mecanismo interno.
Para las bombas de engarzado, el diámetro de engarzado debe coincidir con el acabado del cuello de la botella de vidrio. Un engarce demasiado flojo pierde y permite que la bomba gire; uno que esté demasiado apretado puede romper el cuello o causar una compresión desigual de la junta. Los calibradores digitales son la herramienta de primera línea. Mida el diámetro de engarce en tres puntos alrededor de la circunferencia y compárelo con la especificación nominal, generalmente dentro de ±0,1mm . Para bombas de tornillo, utilice un calibre pasa/no pasa o un calibre de anillo roscado para verificar el acabado del cuello, como 13/415 o 18/415. el guía de medición del tamaño del cuello para botellas 18/415 explica cómo pequeñas variaciones de rosca se traducen en problemas de asiento de la bomba.
La longitud del tubo de inmersión debe coincidir con la altura interna de la botella para que la bomba alcance el líquido dejando suficiente espacio por encima del fondo. Un tubo demasiado corto deja producto sin utilizar; uno que es demasiado largo se enrolla contra el fondo de la botella, creando resistencia a la succión. Verifique la longitud del tubo con una regla o un medidor de profundidad y confirme que el tubo esté cortado en escuadra, no en ángulo. Examine también el ajuste del collar: un collar de aluminio debe quedar al ras contra el hombro de la botella sin espacios, oscilaciones ni rebabas expuestas. El diámetro interno del collar y la altura del escalón son parte de la ruta de sellado total de la bomba, así que compruébelos con el dibujo de referencia antes del montaje.
Las pruebas funcionales responden a dos preguntas: ¿cuánto líquido descarga la bomba por carrera y qué tipo de niebla produce? Ambos son importantes para los productos de perfumes y fragancias, donde la consistencia de la dosis y la sensación del rociado son parte de la experiencia del consumidor.
Utilice una balanza de precisión y un número fijo de actuaciones, generalmente de 10 a 20, para calcular el rendimiento promedio por carrera. La mayoría de las bombas de perfume tienen una capacidad nominal de entre 50 µl y 150 µl por actuación, y el coeficiente de variación entre las actuaciones debe mantenerse menos del 5 por ciento . Pruebe con la formulación real, no con agua, porque los concentrados de perfume tienen diferente viscosidad y tensión superficial. Para bombas de tornillo como las Rociador de bomba de niebla fina de perfume de tornillo de 13 mm , la dosis la establece el diseño de la cámara y debe mantenerse dentro del rango indicado por el fabricante desde la primera hasta la vigésima activación.
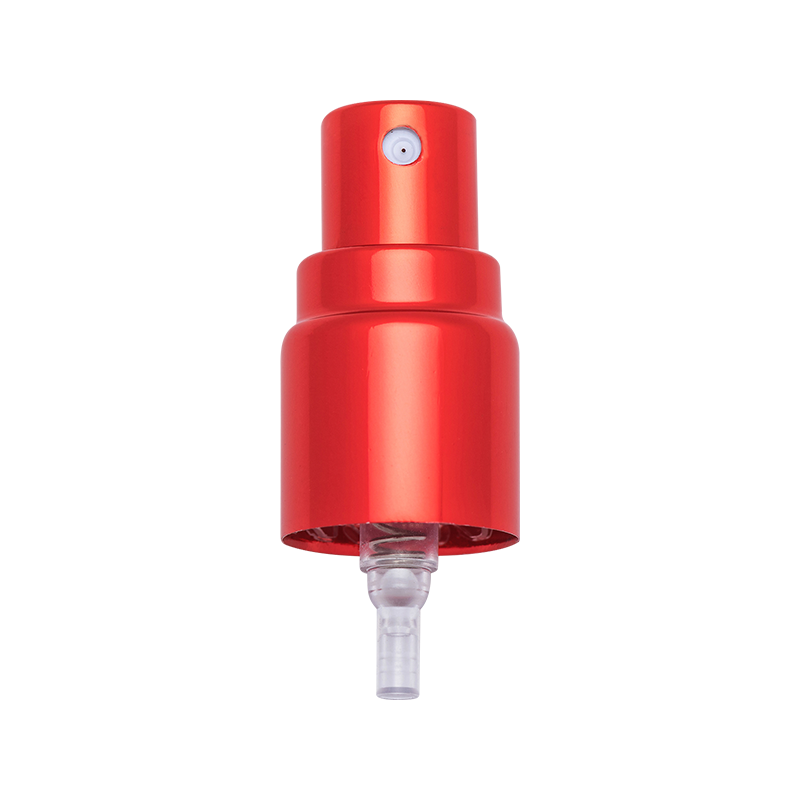 Fabricantes personalizados del rociador de la bomba de la niebla de la multa del perfume del tornillo de XY-LK-13/415 13m m, Fac Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se especializa en pulverizadores de bomba de niebla fina de perfume de tornillo de 13 mm XY-LK-13/415 personalizados y al por mayor i... Ver producto →
Se supone que las bombas de niebla fina producen una pulverización fina y uniforme. Sostenga la bomba a una distancia fija de unos 15 cm de un trozo de papel seco o de una placa de vidrio y accione varias veces. Busque una cobertura uniforme, sin gotas grandes, sin salpicaduras ni chorros de orificios individuales. Si la boquilla se obstruye o la niebla colapsa formando un chorro, el problema suele radicar en la cámara de turbulencia, el sello del pistón o el orificio del actuador. Las estaciones automatizadas de prueba de pulverización pueden medir la distribución del tamaño de las gotas, pero la prueba manual de papel sigue siendo un método de detección rápido y confiable para los productos entrantes.
Los productos de perfumes y fragancias pierden valor rápidamente debido a la evaporación y las fugas. Una bomba con una junta débil puede perder entre el 5 y el 15 por ciento de su peso durante un año de almacenamiento, lo que acorta la vida útil y molesta a los clientes. Por lo tanto, las pruebas de estanqueidad no son negociables para las bombas pulverizadoras de aluminio.
Llene las botellas con el producto real o un simulante, monte las bombas, registre el peso inicial y guárdelas a temperaturas normales y elevadas, por ejemplo 25°C y 40°C. Pese las botellas semanalmente durante cuatro semanas. Pérdida de peso arriba 1 por ciento en cuatro semanas indica un problema de junta o engarzado. La misma prueba se puede acelerar almacenando las botellas boca abajo para ejercer presión sobre las superficies de sellado. el Procedimiento de prueba de fuga y evaporación de juntas para bombas 13/415 muestra cómo configurar esta prueba para bombas de tornillo.
Para obtener un resultado más rápido, utilice una prueba de caída de presión del aire: presurice el sistema de bomba y botella ensamblado entre 0,2 y 0,5 bar y luego controle la pérdida de presión durante un intervalo fijo. Un segundo método es la prueba de mantenimiento del vacío, en la que la botella llena y cerrada se coloca en una cámara de vacío. Cualquier burbuja que fluya desde la interfaz de la bomba al frasco indica una ruta de fuga. Estas pruebas detectan defectos que son invisibles desde el exterior, como una junta rota, un asiento de bola dañado o un engarzado incompleto.
Las bombas de engarzado dependen del agarre mecánico creado entre la virola de aluminio y el cuello de vidrio. Si la fuerza de engarce es demasiado baja, la bomba es fácil de sacar o girar; si es demasiado alto, el vidrio puede astillarse o la junta puede comprimirse demasiado. Mida la resistencia de extracción con un dinamómetro: para una bomba prensadora de 15 mm o 20 mm, una fuerza de extracción entre 25 N y 60 N es un rango aceptable común, pero verifique las especificaciones del proveedor. el Integridad del sellado y guía de fuerza de engarzado para bombas de engarzado FEA20. proporciona valores de prueba específicos y detalles de configuración. También gire la bomba después de engarzarla: una bomba correctamente engarzada debe girar sólo con un esfuerzo deliberado, no libremente.
Al seleccionar una bomba de engarce, un modelo como el Bomba de niebla fina de perfume engarzado de 20 mm con mayor descarga debe evaluarse con la botella y la tapa exactas con las que se enviará. La calidad del engarzado no se puede juzgar de forma aislada; siempre depende de las tolerancias combinadas de la bomba, el cuello de la botella, la junta y la pinza de engarzado.
 Bomba de perfume engarzada FEA20: pulverizador de niebla fina de alta descarga para un llenado eficiente Una bomba de perfume engarzada FEA20 de 20 mm con una tasa de descarga de 0,12 ml/t. Este pulverizador de alta eficiencia está diseñado para una pulverización fina rápida y uniforme... Ver producto →
Las bombas de aspersión de aluminio a menudo combinan un mecanismo de bomba de plástico con collares, casquillos o cubiertas anodizadas de aluminio. Las piezas de aluminio transmiten la calidad visual y táctil del producto y también protegen el mecanismo interno. Los defectos del material suelen aparecer sólo después del llenado, manipulación o unas pocas semanas de almacenamiento.
Compruebe la uniformidad del color, la abrasión y las rayas de la superficie anodizada bajo una luz intensa y frotándola con un paño seco. El espesor del anodizado se puede medir con un medidor de espesor de recubrimiento; para componentes decorativos de perfumes, 5 a 15 micras es un rango típico. Un anodizado más fino o un sellado deficiente provocan decoloración y huellas dactilares. También verifique si hay rebabas en el borde interior del collar de aluminio, porque una rebaba puede rayar el cuello de vidrio durante el ensamblaje y crear una microfisura que luego filtrará.
Rocíe la bomba con la formulación de fragancia real y déjela reposar en condiciones normales y de llenado en caliente. Las piezas de aluminio con defectos de anodizado pueden mostrar oscurecimiento, manchas blancas o picaduras cuando se exponen a compuestos de perfume agresivos como aceites cítricos, etanol y ciertos químicos aromáticos. Si el diseño utiliza una carcasa de aluminio, como el Bomba de niebla fina de perfume de tornillo de aluminio de 20 mm , pruebe la unidad completa con la formulación prevista durante al menos dos semanas antes de aprobar el color y el acabado.
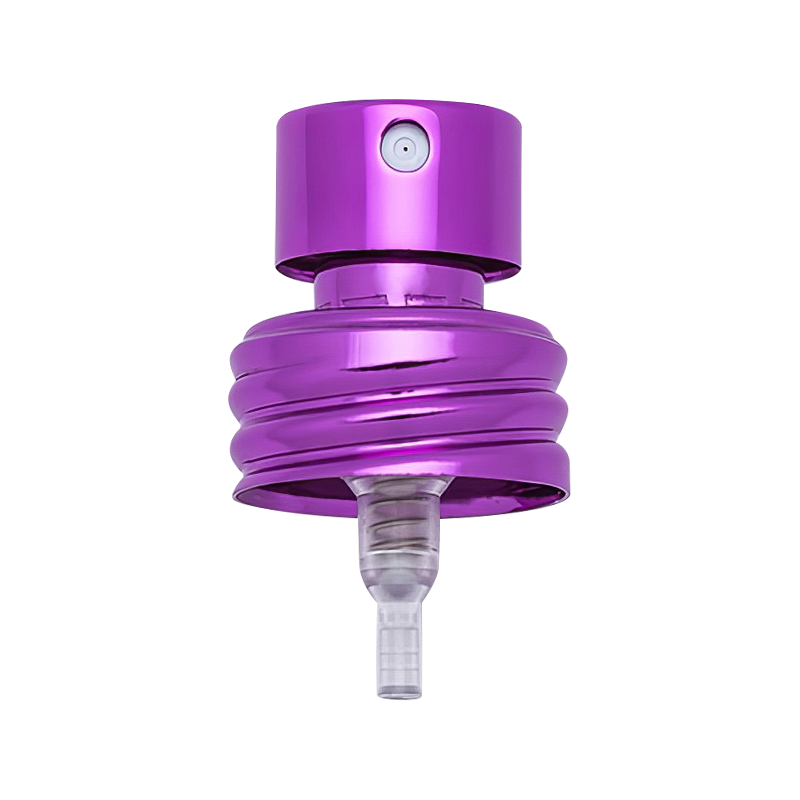 Rociador de bomba de niebla fina de perfume de tornillo de aluminio personalizado XY-LK-20.8CK 20 mm OD20.8mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se especializa en bombas de niebla fina de perfume de tornillo de aluminio XY-LK-20.8CK de 20 mm personalizadas y al por mayor... Ver producto →
Las pruebas anteriores sólo son útiles si están estructuradas en un plan repetible con criterios de aceptación claros. La siguiente tabla resume el conjunto de prueba mínimo para bombas de pulverización de aluminio entrantes.
| prueba | Herramienta / método | Criterio de aceptación típico |
|---|---|---|
| Diámetro del cuello/engarce | Calibre digital | ±0,1mm from specification |
| Dosis por golpe | Balanza de precisión | Dentro del rango nominal; CV inferior al 5% |
| Patrón de pulverización | Plato de papel/vidrio | Incluso niebla, sin chorros ni escupitajos. |
| Pérdida de peso | Prueba de almacenamiento de cuatro semanas | No más del 1% |
| Fuerza de extracción | medidor de fuerza | 25 N a 60 N según las especificaciones del proveedor |
| Espesor de anodizado | Medidor de espesor de recubrimiento | 5 a 15 micras |
Establezca el nivel de inspección según el historial del proveedor. Para un nuevo proveedor, utilice un plan de muestreo más estricto, como inspeccionar 20 piezas por lote en las seis categorías de prueba. Una vez que el proveedor haya demostrado un rendimiento constante en varios lotes, puede reducir la frecuencia y al mismo tiempo mantener las pruebas dimensionales y de pérdida de peso con mayor frecuencia porque detectan la más amplia variedad de defectos. Escriba los criterios de aceptación en la orden de compra o acuerdo de calidad para que ambas partes prueben con las mismas herramientas y productos de referencia. Un fabricante que controla toda la cadena de producción, desde el estampado de aluminio y el moldeo por inyección hasta el anodizado y el ensamblaje automatizado, está en mejor posición para mantener estas tolerancias lote tras lote.
La calidad de la bomba pulverizadora de aluminio no es un atributo único. Es la suma de una docena de pequeñas tolerancias, elecciones de materiales y pasos de montaje. Probar estas cuatro áreas (dimensiones, función, sellado y acabado del material) no eliminará todos los defectos, pero detectará los problemas que con mayor frecuencia arruinan un proceso de llenado o dañan la reputación de una marca de fragancia.
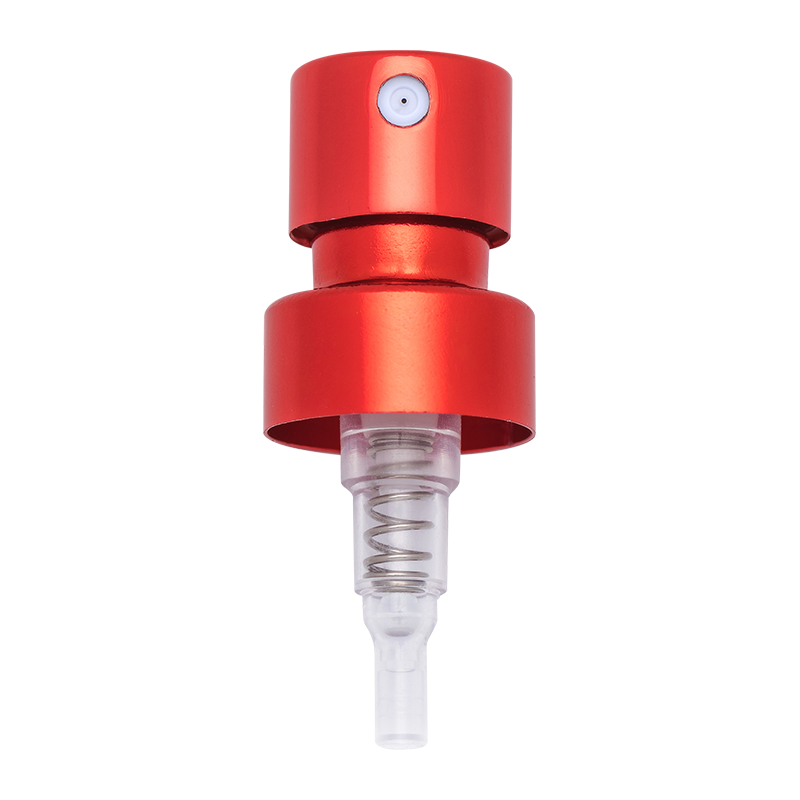 XY-PT-⊘13AB Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo corto
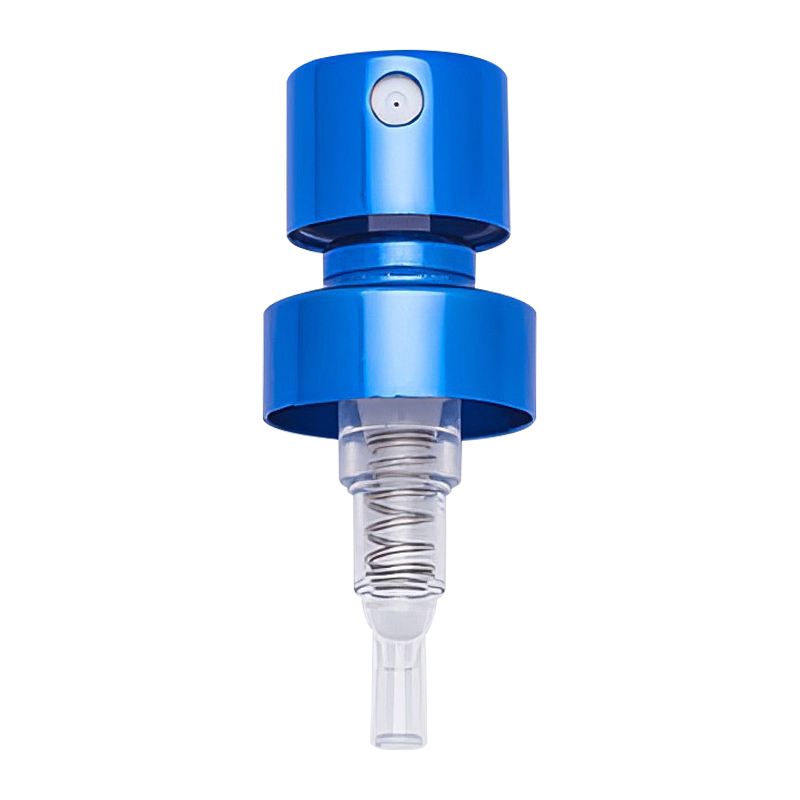 XY-PT-⊘13CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo más corto
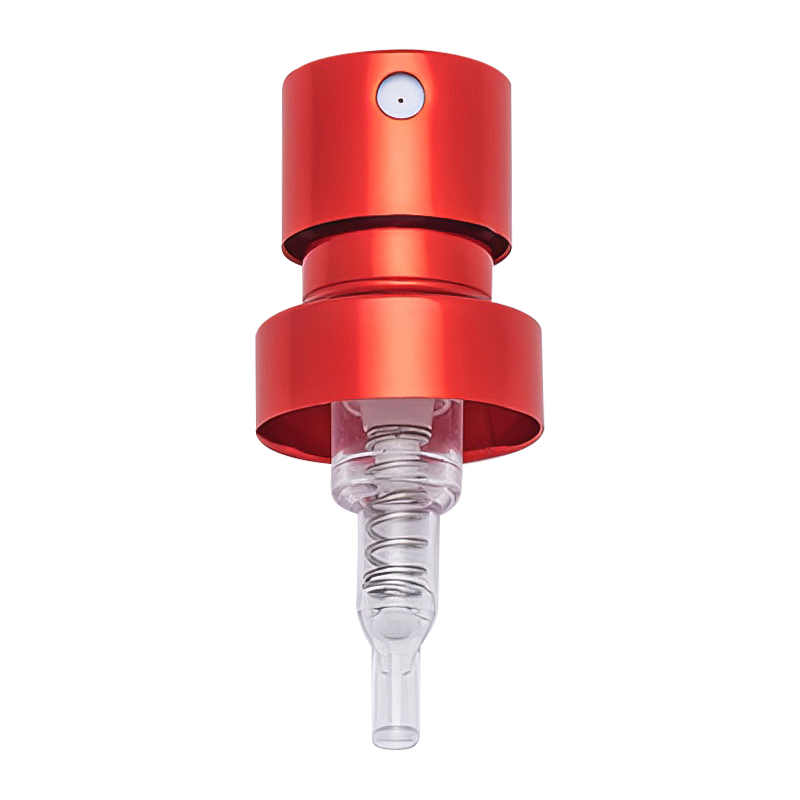 XY-PT-⊘15JDGB Pulverizador de bomba de niebla fina de perfume de engarzado de 15 mm de tipo alto
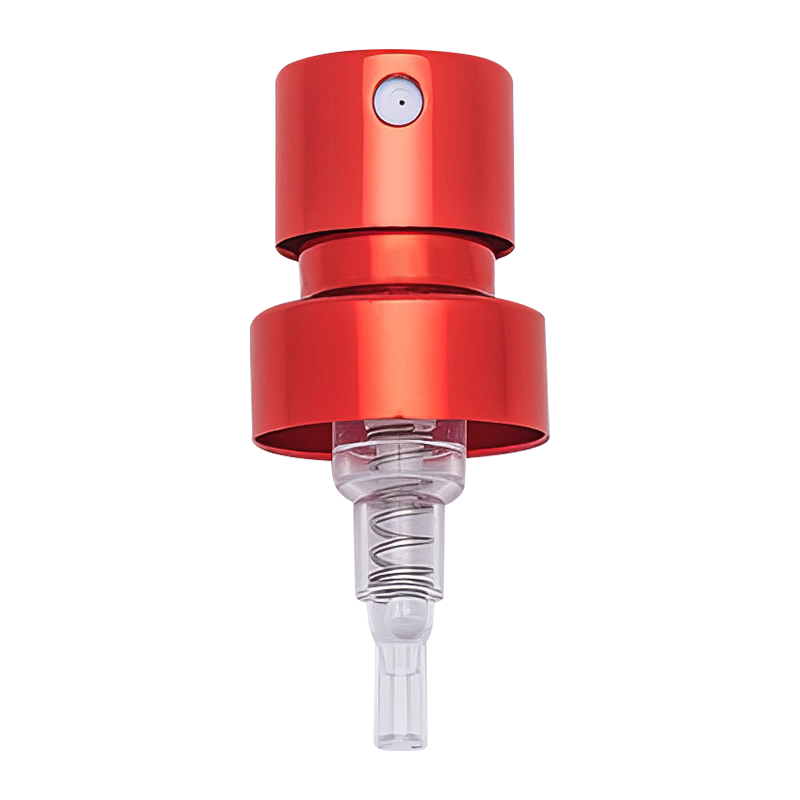 XY-PT-⊘15JDAB Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
 XY-PT-⊘15ABMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
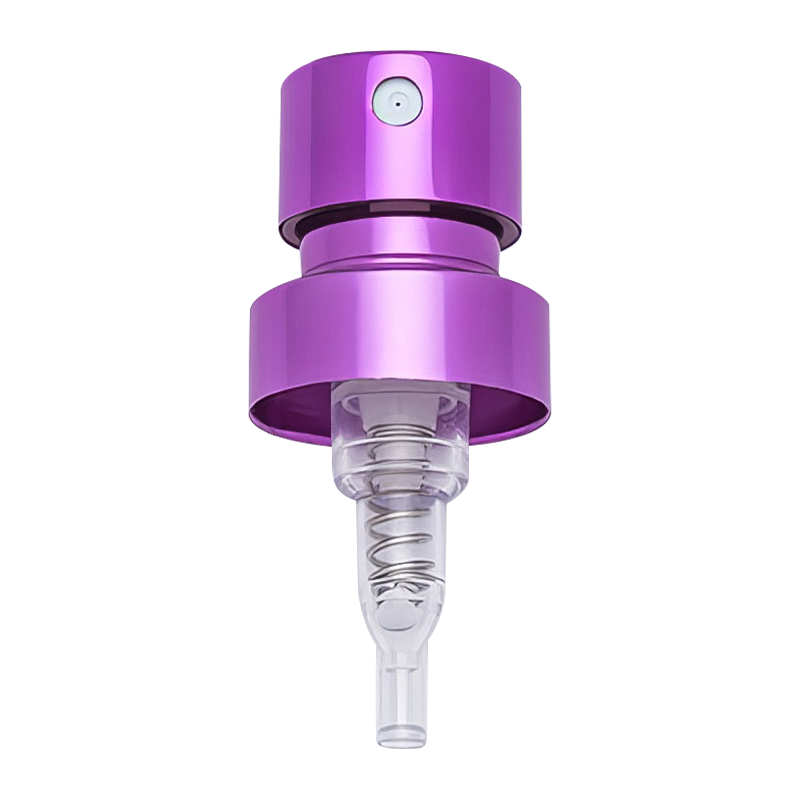 XY-PT-⊘15CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo más corto
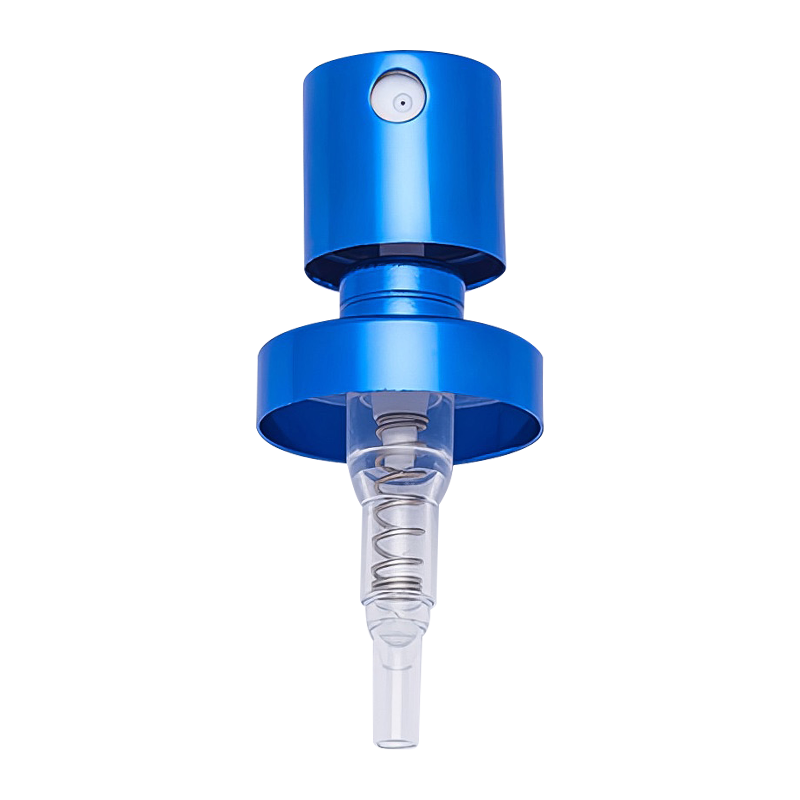 XY-PT-⊘20MGBMG Pulverizador de bomba de niebla fina de perfume de engarzado de 20 mm de tipo superior con descarga más grande
Teléfono móvil: +86-13812990918
Teléfono fijo: +86-512-58962260
Dirección: No.3, Calle Xiangqun, Leyu, Zhangjiagang.


 English
 русский
 Español
 عربى
 Português
