Article Directory
Pregúntele a un ingeniero de empaques qué hace que un frasco de perfume parezca confiable y la respuesta no es el vidrio. Es la bomba. Una bomba rociadora de perfume de aluminio debe funcionar dentro de tolerancias estrictas: la carcasa, el collar y las piezas de la válvula interna deben alinearse en una fracción de milímetro, o la bomba tendrá fugas, rociará de manera desigual o perderá el cebado. Comprender cómo se fabrican estas bombas ayuda a los compradores a evaluar la capacidad de los proveedores, establecer expectativas de calidad realistas y evitar fallas de empaque en la línea de llenado.
Una bomba pulverizadora de perfume de aluminio no es un solo material ni un solo proceso. Es un conjunto de piezas de metal, plástico y elastómero. La carcasa, el collar y la tapa de aluminio suelen estar formados por una bobina o pieza bruta de metal; el pistón, el vástago y la boquilla del actuador son de plástico moldeado por inyección; el resorte y la bola de la válvula son de acero inoxidable; y la junta de sellado está hecha de un elastómero compatible con formulaciones de fragancias.
Cada material se selecciona para un trabajo específico. El aluminio le da a la bomba rigidez estructural y un acabado premium. El plástico proporciona un movimiento de baja fricción y una geometría de medición precisa. El acero inoxidable ofrece una fuerza de resorte constante. La combinación de estos materiales determina cuántos microlitros de fragancia se dispensan, cuánta fuerza se necesita para presionar el actuador y si la bomba permanece libre de fugas durante el envío y el almacenamiento.
La mayoría de las carcasas de bombas de aluminio comienzan como un disco plano cortado de una bobina. Una prensa embuta profundamente el disco en una copa, luego lo vuelve a dibujar y lo recorta para alcanzar el diámetro y el espesor de pared objetivo. La misma capacidad de estampado y conformado produce collares y tapas de aluminio. El estampado interno de aluminio es una de las razones por las que un fabricante puede controlar el espesor de la pared antes de ensamblar la bomba.
Si el espesor de la pared varía incluso unas pocas centésimas de milímetro, el engarce no puede crear un sello uniforme alrededor del cuello de la botella. Las rebabas en la llanta pueden dañar la junta. Los rayones en la superficie pueden volverse visibles después del anodizado. Esos problemas se resuelven mejor en la etapa de estampado, no después de ensamblar la bomba.
Las bombas de engarzado dependen de la capacidad de la carcasa para deformarse alrededor de un cuello de vidrio sin agrietarse. Es necesario controlar el diámetro interior de la carcasa, la profundidad del engarce y el estado de la llanta. Las bombas de tornillo, por el contrario, necesitan roscas formadas con precisión que coincidan con el acabado de la botella.
Un ejemplo de esta construcción de aluminio formado es el Rociador de bomba de niebla fina de perfume de tornillo de aluminio de 20 mm , que combina un diámetro exterior de 20,8 mm con una carcasa de aluminio roscada.
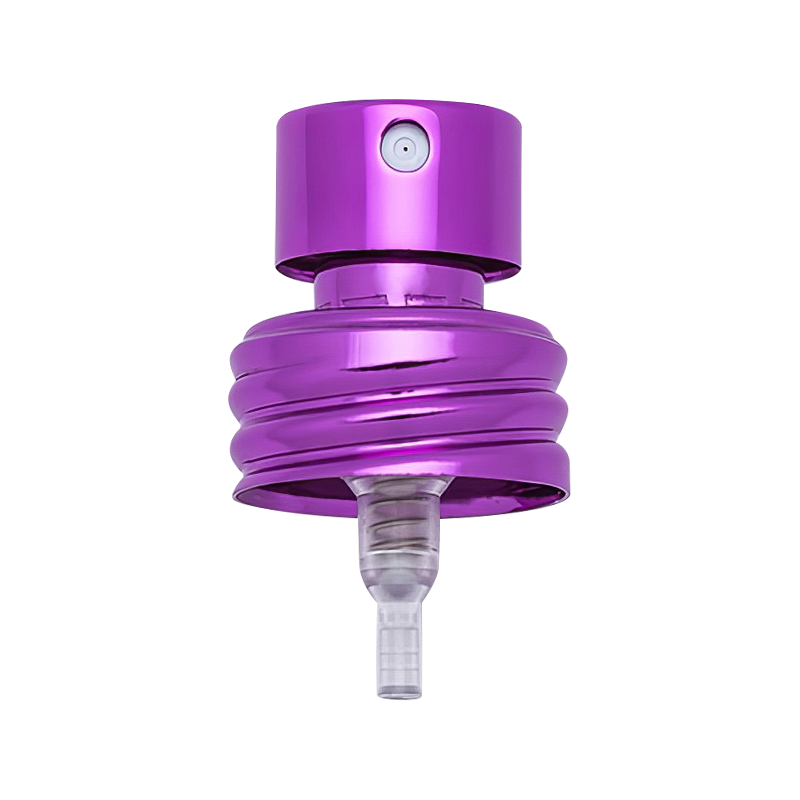 Rociador de bomba de niebla fina de perfume de tornillo de aluminio personalizado XY-LK-20.8CK 20 mm OD20.8 mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se especializa en bombas de niebla fina de perfume de tornillo de aluminio XY-LK-20.8CK de 20 mm personalizadas y al por mayor... Ver producto →
Dentro de la carcasa de aluminio se encuentra el mecanismo de la bomba: un pistón, un vástago, una válvula de retención de bola, un resorte y un tubo de inmersión. La mayoría de estos componentes internos son de plástico y se producen mediante moldeo por inyección. Su precisión dimensional determina la dosis por pulverización.
Las bombas de fragancia a menudo se describen por su rendimiento, como una carrera estándar de 90 microlitros. Ese número proviene del diámetro de la cámara dosificadora y de la longitud efectiva de la carrera. Un pistón ligeramente sobredimensionado puede aumentar la fricción; uno de tamaño insuficiente puede permitir que el líquido pase por alto la cámara. Un moldeo por inyección adecuado mantiene estable la geometría de la pieza en grandes tiradas de producción.
Incluso un pequeño destello en el borde del pistón puede hacer que sea más difícil presionar la bomba o hacer que se atasque. Un cuerpo de bomba deformado puede permitir que entre aire en la cámara de medición, lo que hace que la bomba pierda el cebado después de algunas pulverizaciones. Para las marcas que utilizan formulaciones con alto contenido de etanol, el plástico también debe resistir la hinchazón o el agrietamiento químico.
La junta y el resorte son igualmente importantes. La junta sella el área donde está unida la bomba a la botella y el resorte proporciona la fuerza de retorno después de cada pulverización. Ambos deben sobrevivir al contacto con aceites perfumados, etanol y aceites esenciales. Una bomba que funciona en agua puede fallar en un concentrado de fragancia fuerte, por lo que las pruebas de compatibilidad de materiales son parte del proceso de desarrollo.
Después del conformado, las piezas de aluminio pasan por un anodizado. Este proceso electroquímico crea una densa capa de óxido en la superficie del metal. La capa mejora la dureza, protege contra la corrosión y absorbe tintes para colores dorado, plateado, negro, oro rosa o marcas personalizadas. Para los envases de perfumes, el anodizado es más que un paso cosmético; es la principal barrera entre el aluminio desnudo y el medio ambiente.
Un trabajo de anodizado deficiente puede provocar discrepancias en los colores, marcas de oxidación o falta de brillo en la superficie con el tiempo. Los compradores deben inspeccionar las muestras de acabados bajo las mismas condiciones de luz que utilizarán para el producto final. un guía para prevenir marcas de oxidación y fricción en collares anodizados explica cómo se mantiene la calidad de la superficie mediante la manipulación y el embalaje.
Para piezas metálicas decorativas, un collar escalonado de perfume anodizado dorado o plateado muestra cómo el mismo sustrato de aluminio puede ofrecer acabados visuales muy diferentes dependiendo del proceso de anodizado.
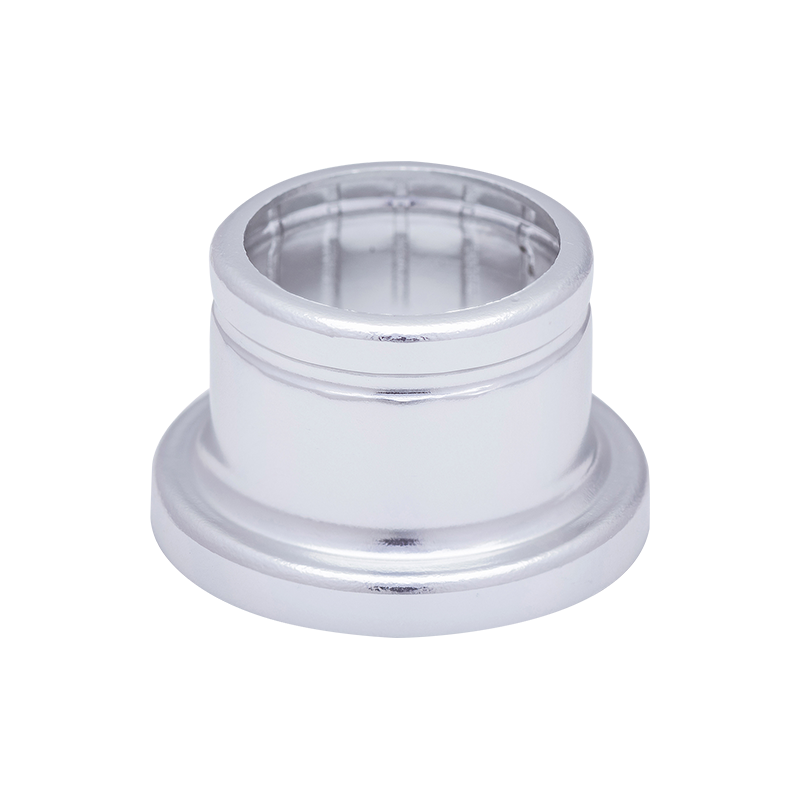 Collar escalonado de aluminio personalizado con tapa de perfume dorado/plateado XY-ZT-17.3*14DBSNG Zhangjiagang XinYe Chemical Sprayer Co., Ltd. se especializa en aluminio personalizado y al por mayor con collar de tapa de perfume dorado/plateado XY-ZT-17.3*14DBSNG... Ver producto →
El ensamblaje es donde la precisión se convierte en rendimiento. El cuerpo de plástico de la bomba se inserta en la carcasa de aluminio, se colocan el resorte y la bola, se alinean el vástago y el actuador y se coloca el tubo de inmersión. El método final de fijación depende del estilo de la bomba.
Las bombas de engarce se presionan mecánicamente sobre el cuello de la botella de vidrio, creando un sello mediante la deformación del metal. Las bombas sin engarce evitan esa deformación, lo que puede simplificar algunas líneas de llenado pero requiere una estrategia de junta diferente. Atornille la rosca de las bombas en el cuello y sea más fácil de quitar y volver a colocar.
Para un cuello de 15 mm, un Rociador de bomba de niebla fina de perfume engarzado de 15 mm con un cuerpo más corto es una opción compacta. Más detalles sobre el comportamiento de esta categoría se pueden encontrar en un Descripción general de la tecnología de bomba de engarce FEA15 para pulverizadores de perfumes y cosméticos .
 Rociador de bomba de perfume de engarzado FEA15 de 15 mm para llenado automatizado de fragancias Bomba de perfume engarzada de 15 mm de alta consistencia con recorrido del actuador más corto, optimizada para líneas de embotellado automatizadas. Garantiza una dosificación fiable y... Ver producto →
El ensamblaje automatizado reduce la variación, pero solo si el proceso está configurado correctamente. La profundidad del engarce, el asiento del resorte, la colocación de la junta y la alineación del actuador deben controlarse dentro de límites estrechos. Si el engarce está demasiado flojo, la bomba tiene fugas. Si está demasiado apretada, la junta se puede cortar y la botella puede romperse durante el montaje.
La siguiente tabla resume las principales etapas de fabricación, los parámetros importantes y las fallas que pueden ocurrir cuando se pierde el control.
| etapa | Parámetros clave | Riesgo de calidad |
|---|---|---|
| Estampación de aluminio | Espesor de pared, diámetro, acabado superficial. | Espesor de pared inconsistente, rayones, rebabas |
| moldeo por inyección | Dimensiones de la pieza, acabado superficial. | Deformación, rebabas, canales de boquilla bloqueados |
| Anodizado | Espesor de la capa de óxido, consistencia del color. | Falta de coincidencia de colores, mala adherencia, corrosión. |
| Asamblea | Profundidad de engarce, asiento del resorte, ubicación de la junta | Fuga, actuador suelto, salida de pulverización inconsistente |
| Pruebas | Volumen primario, fuerza de trazo, patrón de pulverización. | Unidades rechazadas que pueden contaminar las líneas de llenado |
Para los cierres tipo tornillo, se aplican los mismos principios. La carcasa de aluminio puede tener roscas que coincidan con un acabado estandarizado como 13/415 o 18/410. Los compradores que necesiten comprender cómo se comportan estos formatos en la práctica pueden leer Cómo han evolucionado los pulverizadores con bomba de niebla fina de tornillo de aluminio desde la iteración tecnológica hasta el patrón del mercado .
El control de calidad en la producción de bombas pulverizadoras de perfume de aluminio no es una inspección final. Ocurre a través del estampado, moldeado, anodizado y ensamblaje. Un fabricante con personal dedicado de control de calidad e investigación y desarrollo puede medir las dimensiones de los componentes, probar el volumen de pulverización y verificar si hay fugas antes de que la bomba llegue a la línea de llenado.
XinYe Chemical Sprayer opera tres bases de producción que en conjunto cubren 100.000 metros cuadrados de terreno y 250.000 metros cuadrados de superficie, con más de 600 empleados. Casi 100 empleados trabajan en gestión de calidad y desarrollo técnico. La empresa también afirma que su sistema de gestión de calidad cuenta con la certificación ISO9001-2008. La cadena de fabricación incluye estampado de aluminio, moldeo por inyección, anodizado de aluminio y ensamblaje automatizado, lo que brinda a los compradores una fuente única responsable de los componentes críticos de la bomba.
Al evaluar proveedores, verifique estos puntos:
Comprender el proceso de fabricación pone esas preguntas en contexto. Una bomba que falla durante la prueba no suele ser un defecto aleatorio; es el resultado de un problema de tolerancia en el estampado, moldeado o ensamblaje. Al hacer las preguntas correctas, los compradores pueden elegir un proveedor cuyo proceso sea tan preciso como la propia bomba.
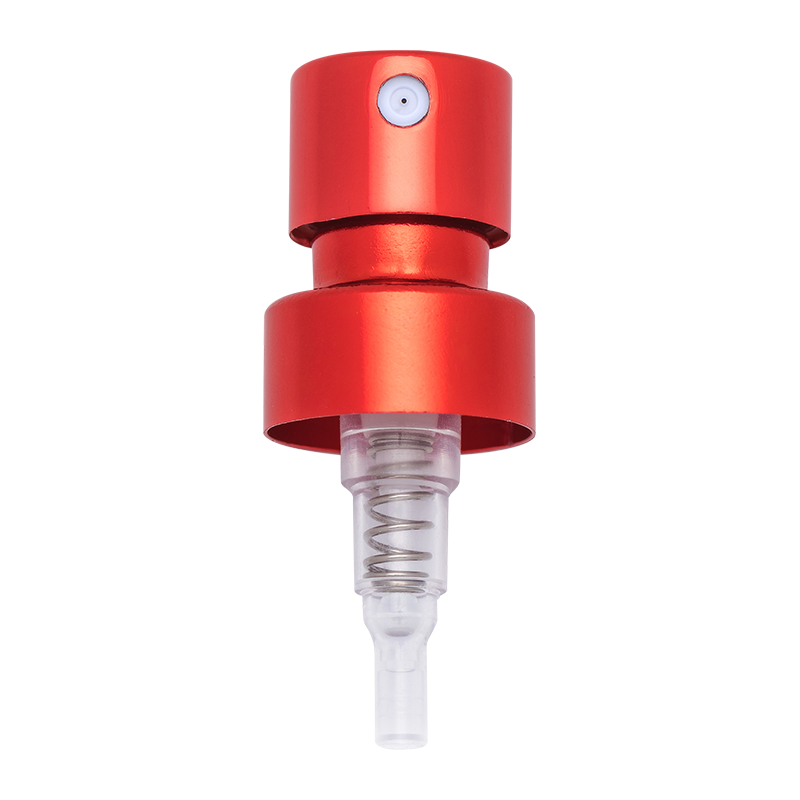 XY-PT-⊘13AB Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo corto
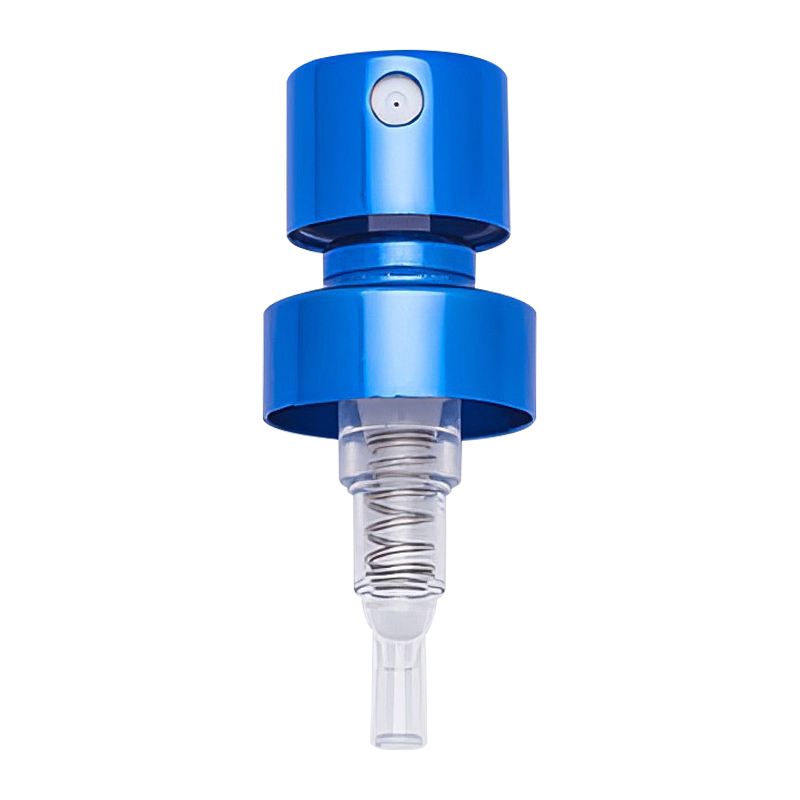 XY-PT-⊘13CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo más corto
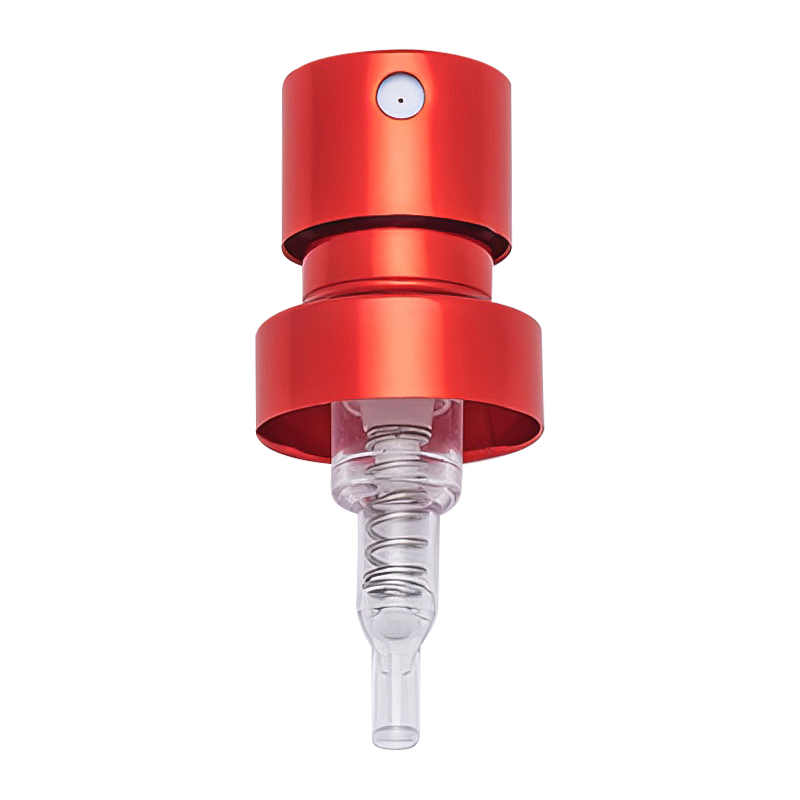 XY-PT-⊘15JDGB Pulverizador de bomba de niebla fina de perfume de engarzado de 15 mm de tipo alto
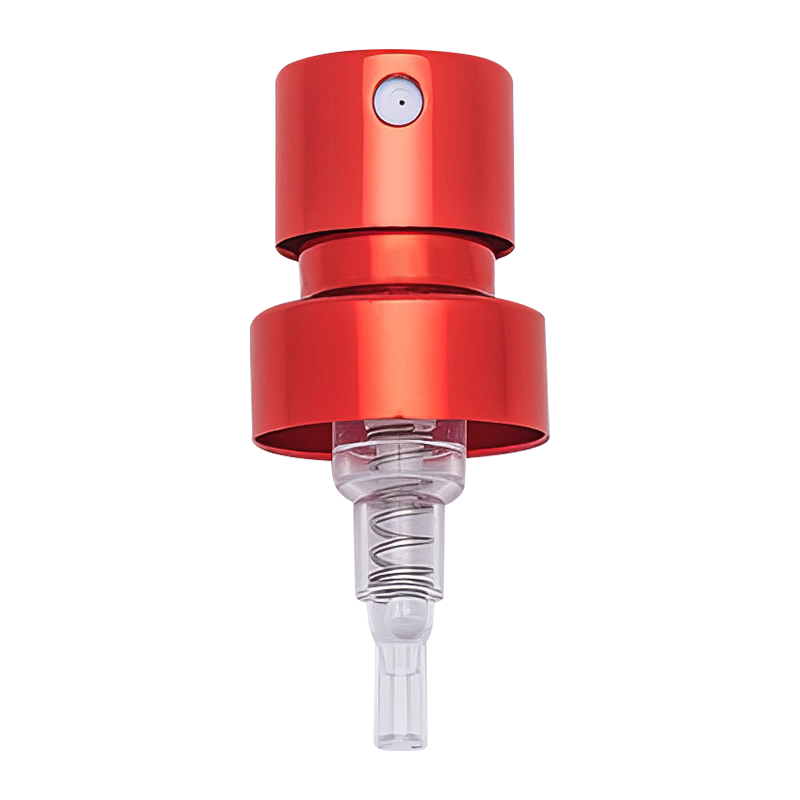 XY-PT-⊘15JDAB Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
 XY-PT-⊘15ABMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
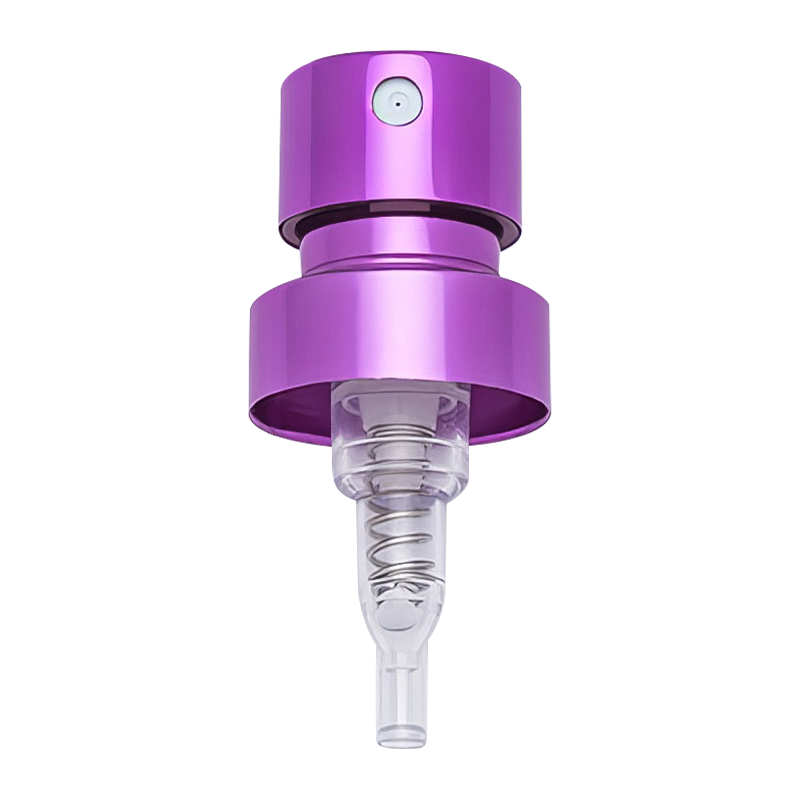 XY-PT-⊘15CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo más corto
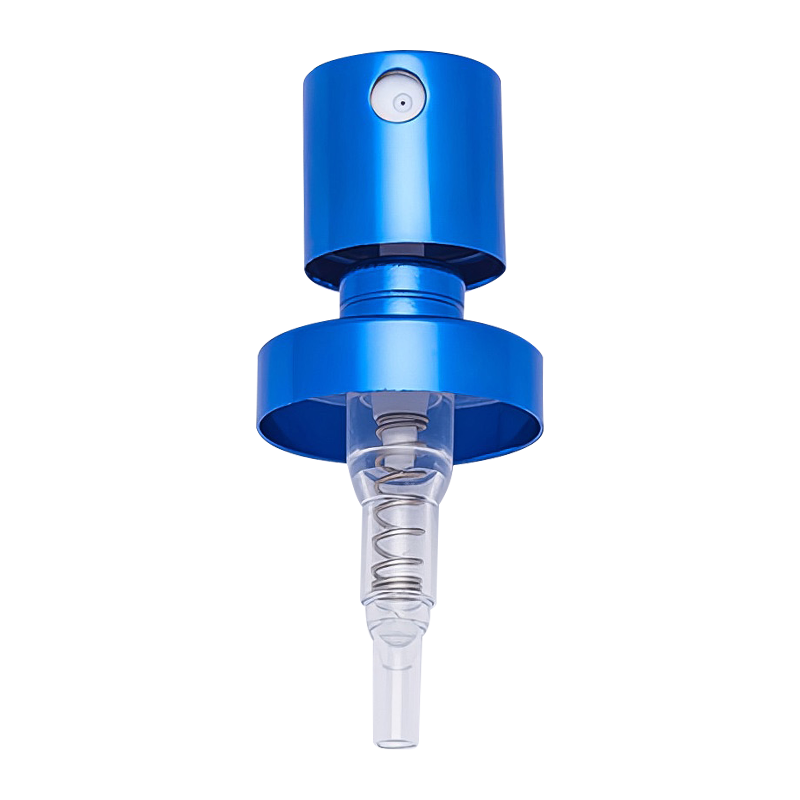 XY-PT-⊘20MGBMG Pulverizador de bomba de niebla fina de perfume de engarzado de 20 mm de tipo superior con descarga más grande
Teléfono móvil: +86-13812990918
Teléfono fijo: +86-512-58962260
Dirección: No.3, Calle Xiangqun, Leyu, Zhangjiagang.


 English
 русский
 Español
 عربى
 Português
