Article Directory
Una botella de eau de parfum de 50 ml con una dosis de 0,07 ml por aplicación cambia su sensación de pulverización cuando la salida de la aplicación se desvía en 0,01 ml. Esa desviación rara vez es un problema de fórmula o de componentes. Es un problema de ensamblaje, que se decide por cómo se engarza la férula, cómo se asientan el vástago y la junta y a qué profundidad se asienta el tubo de inmersión en la botella.
El ensamblaje automático mejora la consistencia en la fabricación de la bomba de pulverización de perfume porque reemplaza el criterio del operador con la fuerza medida, la carrera medida y la profundidad medida en cada unidad, y luego registra el resultado. Una engarzadora manual reproduce un cierre de férula en aproximadamente 0,10 a 0,15 mm; Se especifica una estación de engarzado servo en una línea indexada para mantener la misma dimensión dentro de 0,05 mm y verifica cada parte en lugar de cada centésima parte.
Zhangjiagang XinYe Chemical Sprayer Co., Ltd. ha organizado la producción en torno a esa lógica desde 2006, ejecutando estampado de aluminio, moldeo por inyección, anodizado de aluminio y ensamblaje automatizado en tres bases en Zhangjiagang y Huai'an, con más de 600 empleados y cerca de 100 empleados técnicos y de calidad.
El ensamblaje automático controla cuatro variables al mismo tiempo: geometría de engarzado, profundidad de asiento del vástago, profundidad de inserción del tubo de inmersión y ajuste entre el collar y el cuello de la botella. Cada uno se mide en décimas de milímetro y cada uno alimenta directamente la dosis por golpe y la tasa de fuga.
La consistencia del ensamblaje es la capacidad de una línea de producción para reproducir la misma geometría de la bomba y la misma salida de carrera, pieza tras pieza, medida como un coeficiente de variación en una muestra en lugar de como una lectura de un solo paso o falla.
Tome primero la geometría de engarce. La férula se comprime sobre el cuello de modo que la junta queda apretada hasta formar una banda selladora. Si se aprieta muy poco, el paquete pierde peso en una prueba de evaporación de 48 horas; Si aprieta demasiado, el collar se deforma, por lo que el actuador se traba y el resorte de retorno no puede restablecer el pistón limpiamente. Un cabezal de engarce monitoreado mide la fuerza de cierre y el diámetro final del faldón en cada carrera, de modo que la misma presión llegue a la junta de cada unidad.
El asiento del vástago y la profundidad del tubo de inmersión siguen la misma regla. Un vástago presionado 0,05 mm demasiado profundo aumenta la fricción contra la carcasa; un tubo de inmersión cortado 1 mm extrae aire del extremo del frasco en lugar de perfume. Las estaciones automáticas cortan a una longitud programada y presionan a una profundidad programada, luego verifican con una cámara o un sensor de desplazamiento antes de que la pieza avance.
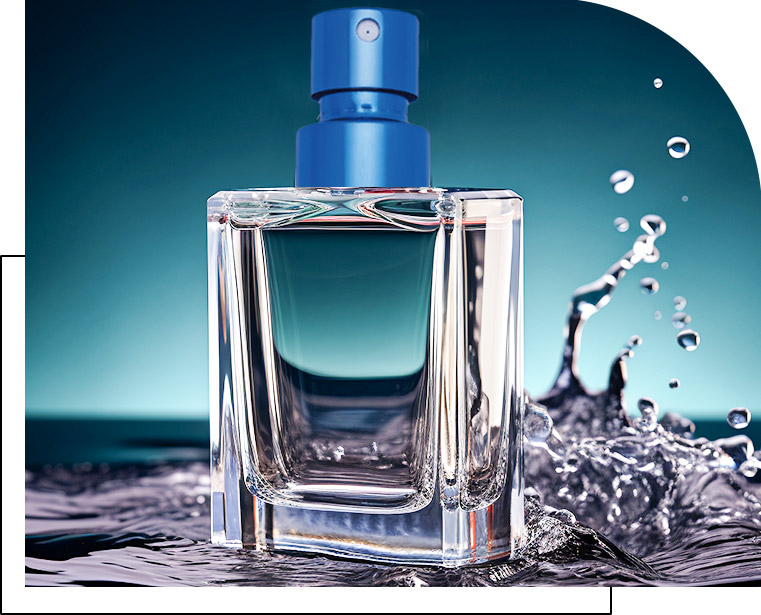 Proveedores de Bomba de engarce FEA15 La bomba de engarce FEA15 es una bomba rociadora sellada para frascos de perfume u otros recipientes de líquidos. Fabricado en aluminio y plástico, es apto para sellado manual o a máquina... Ver producto →
El ensamblaje del banco pierde consistencia en tres lugares predecibles: la fuerza de engarzado aplicada manualmente, la profundidad del asiento juzgada por la sensación y la inspección reducida a un muestreo. El diseño de la bomba no cambia, pero sí la distribución alrededor del diseño.
El volumen importa tanto como la precisión. Una estación de banco produce unos pocos cientos de bombas por turno, por lo que una tendencia a los defectos aparece sólo después de que se han empaquetado varios miles de unidades. Una línea indexada a 60 índices por minuto produce 1440 bombas por hora, lo que significa que una desviación en la compresión de la junta se vuelve visible en cuestión de minutos y se puede corregir antes de terminar el lote.
Una línea de bomba de perfume automatizada realiza cinco etapas en secuencia: alimentación y orientación, subensamblaje, corte e inserción del tubo de inmersión, engarzado servo y verificación de dosis y fugas en línea.
La dosis por pulsación es la primera cifra que audita una marca de fragancias, por delante del patrón de pulverización y la fuerza de actuación. En una prueba de 100 tiempos, una bomba de engarce FEA15 ensamblada automáticamente mantiene la producción dentro de una ventana de más o menos 5 por ciento alrededor de la dosis nominal, mientras que el ensamblaje en banco de los mismos componentes a menudo se extiende entre el 10 y el 15 por ciento.
La razón es mecánica, no estadística. La dosis depende del volumen barrido por el pistón, el cual depende de la profundidad de asiento del vástago y la precarga del resorte, que dependen de la profundidad de la prensa y la altura de engarzado. Cuando esas tres dimensiones son mantenidas por servos y verificadas en cada unidad, la distribución de la dosis se estrecha y el valor nominal establecido por la boquilla y la cámara del pistón permanece donde lo puso el diseño. Las familias de bombas de tornillo, como 13/415, 15/415 y 18/415, siguen el mismo patrón: una vez que el enganche de la rosca y la compresión de la junta son repetibles, la bomba se comporta como la muestra aprobada.
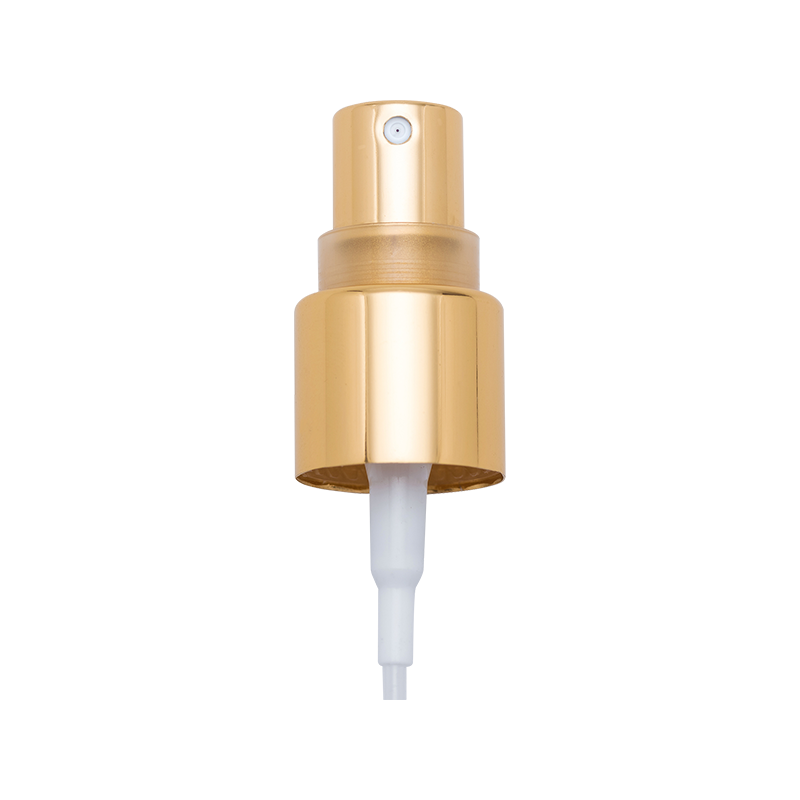 XY-LK-18/415 Rociador de bomba de niebla fina de perfume de tornillo de 18 mm El pulverizador con bomba de niebla fina para perfumes de tornillo de 18 mm es un componente dispensador de precisión diseñado para la aplicación controlada de fragancias líquidas y cosméticos... Ver producto →
El ajuste del cuello y del cuello decide si una bomba se puede montar automáticamente. Un collar escalonado sostenido dentro de una ventana de concentricidad de 0,10 mm y un cuello de botella con un acabado de 13/415 o 15/415 dentro del dibujo del vidriero se indexarán en el nido sin atascarse; un collar de 0,3 mm de redondo detendrá la línea.
| Parámetro | ventana automática | Extensión de banco | Efecto cuando se excede |
| Diámetro del faldón de engarce | más o menos 0,05 mm | 0,10 a 0,15 mm | La compresión de la junta varía, la pérdida por evaporación aumenta |
| Altura de engarzado | más o menos 0,10 mm | 0,20 a 0,30 milímetros | El actuador se atasca o los asientos del collar están flojos |
| Profundidad de asiento del vástago | más o menos 0,05 mm | más o menos 0,15 mm | Cambios de fricción, cambios de dosis. |
| Concentricidad del collar | 0,10 mm en total | 0,25 mm en total | El alimentador se atasca, la tapa no se asienta |
| Acabado del mástil (13/415, 15/415, 18/415) | Por dibujo del vidriero | Varía según la cavidad del molde. | La bomba no engarza el cuadrado |
| Longitud del tubo de inmersión | más o menos 0,5 mm | más o menos 1,5 mm | Aire aspirado antes de que la botella esté vacía. |
Las tolerancias se acumulan, por lo que el fabricante de la bomba tiene que sujetar la mitad más apretada del conjunto. Cuando el collar, la tapa de aluminio y la bomba provienen de una planta, se puede probar un cambio de diámetro del collar en la bomba el mismo día en lugar de esperar un envío de un tercero. Las dimensiones del cuello y del cuello también son significativas solo frente a un acabado definido, razón por la cual los compradores deben adjuntar el dibujo del cuello al pedido de la bomba en lugar de nombrar una serie, como se explica en esta guía para estándares de tolerancia del collar de perfume .
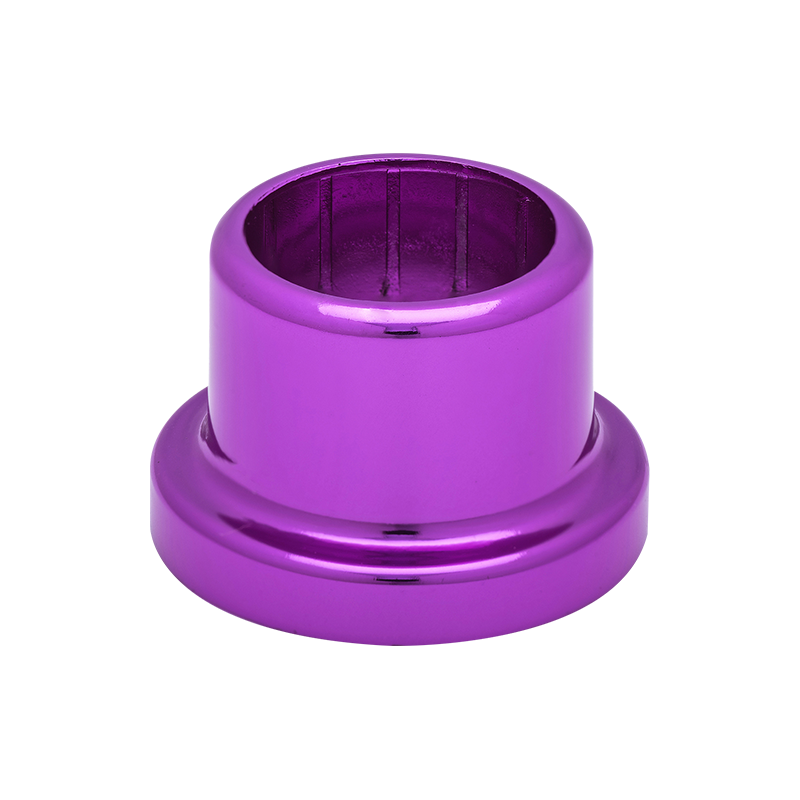 Collar cosmético de aluminio del perfume XY-ZT-17.05*15.6 22.8*4 con el paso Este producto es un collar de aluminio liso diseñado para envases de cosméticos o perfumes. Con un diámetro de 22,8 mm y una altura de 4 mm, presenta un diseño escalonado que... Ver producto →
Solicite a un proveedor tres documentos antes del primer pedido: un estudio de capacidad de dosis en 100 bombas consecutivas, una tabla de control del diámetro de engarzado con límites superior e inferior y un informe de prueba de fuga o pérdida de peso. Una planta que ejecuta ensamblaje automatizado puede producir los tres a partir de datos de producción en vivo en lugar de un lote de muestra cuidadosamente seleccionado.
Luego verifique dónde están hechos los componentes. Cuando el ensamblaje de la bomba, el estampado de aluminio, el moldeo por inyección y el anodizado se realizan dentro de una planta, se puede validar un cambio de tolerancia en un collar o una tapa con respecto a la bomba en un día. Esa integración es lo que hace que una ventana de 0,05 mm sea más práctica que teórica, y es la razón por la que las herramientas internas son importantes cuando una marca cambia el cuello de una botella o el acabado de una tapa.
Con una variación de dosis del 1 por ciento en un pedido de 100.000 unidades, 1.000 bombas suministran un spray que la marca nunca aprobó, y esas unidades surgen como quejas de los consumidores en lugar de rechazos de línea.
quedan fuera del objetivo sensorial aprobado por cada 1 por ciento de desviación de la dosis en un pedido de 100.000 unidades.
El montaje automático, la inspección automática y un sistema de calidad documentado abordan esa aritmética directamente. XinYe ejecuta la producción según ISO 9001 y utiliza equipos de producción e inspección automatizados en todas sus líneas de bombas, collares y tapas, que cubren bombas de engarce FEA13, FEA15, FEA18 y FEA20, bombas sin engarce y bombas de tornillo de 12/415 a 18/415, además de collares y tapas de aluminio personalizados fabricados en el mismo sitio.
Para los compradores, la conclusión práctica es breve: especifique la ventana de tolerancia, no sólo el modelo de bomba, y solicite los datos de producción que demuestren que la línea puede mantenerla.
Cambia la extensión, no el diseño. Una bomba de engarce FEA15 con una dosis nominal de 0,07 ml lee aproximadamente entre 0,066 y 0,074 ml en 100 unidades consecutivas de una línea automatizada, frente a 0,060 y 0,080 ml en un montaje de banco. El patrón de niebla, el ángulo de ruptura y la fuerza de actuación permanecen dentro de las mismas especificaciones.
El cruce está impulsado por la amortización de herramientas, no por un mínimo fijo. Una herramienta de engarce, un juego de alimentador y un nido para un tamaño de bomba generalmente recuperan su costo cuando el costo de herramientas por unidad cae por debajo del costo de mano de obra por unidad, lo que para una bomba de tornillo 15/415 suele ocurrir entre 20 000 y 50 000 unidades de un solo SKU. Por debajo de ese rango, una prensa semiautomática con un nido de engarzado fijo es la ruta más económica.
Sí, si está diseñado para alimentación. Los collares escalonados, los collares con ranura, los collares en relieve y las tapas rectas de aluminio funcionan automáticamente cuando llevan un chaflán de entrada, una ventana de concentricidad de 0,10 mm y un carril de alimentación adaptado a su diámetro exterior. Las formas personalizadas sin esas características se cargan a mano, lo que reintroduce la variación para la cual se creó la línea.
Referencia tres. ISO 2859-1 para el plan de muestreo y niveles AQL; ISO 9001 para el sistema de calidad de proveedores, que posee XinYe; e ISO 22716 cuando el producto llenado es un cosmético, porque rige el entorno de llenado que la bomba debe sobrevivir. Agregue el dibujo del cuello del vidriero, ya que las dimensiones de engarce solo son significativas frente a un acabado definido de 13/415, 15/415 o 18/415.
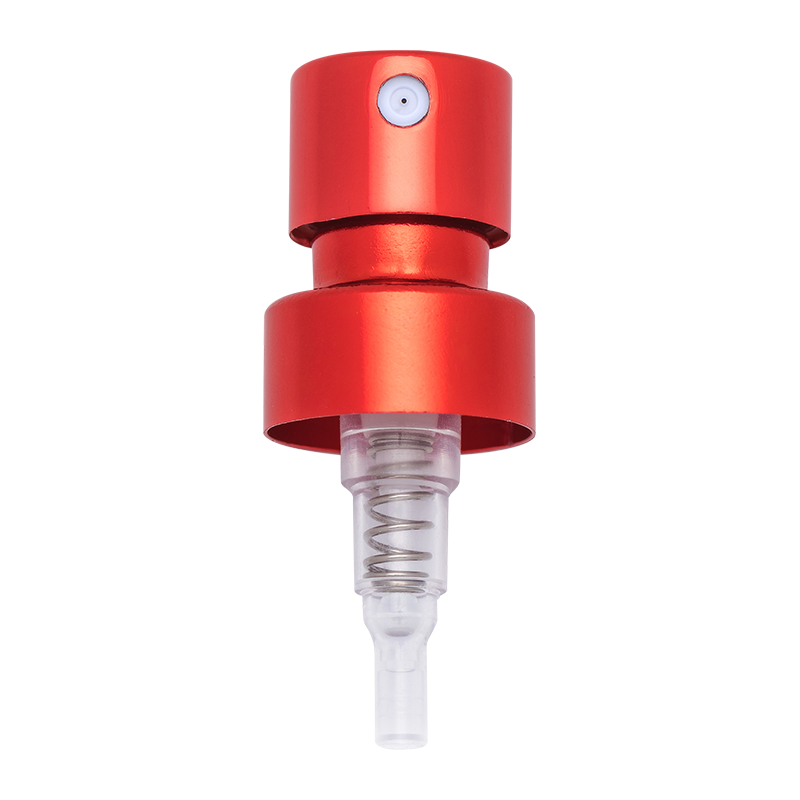 XY-PT-⊘13AB Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo corto
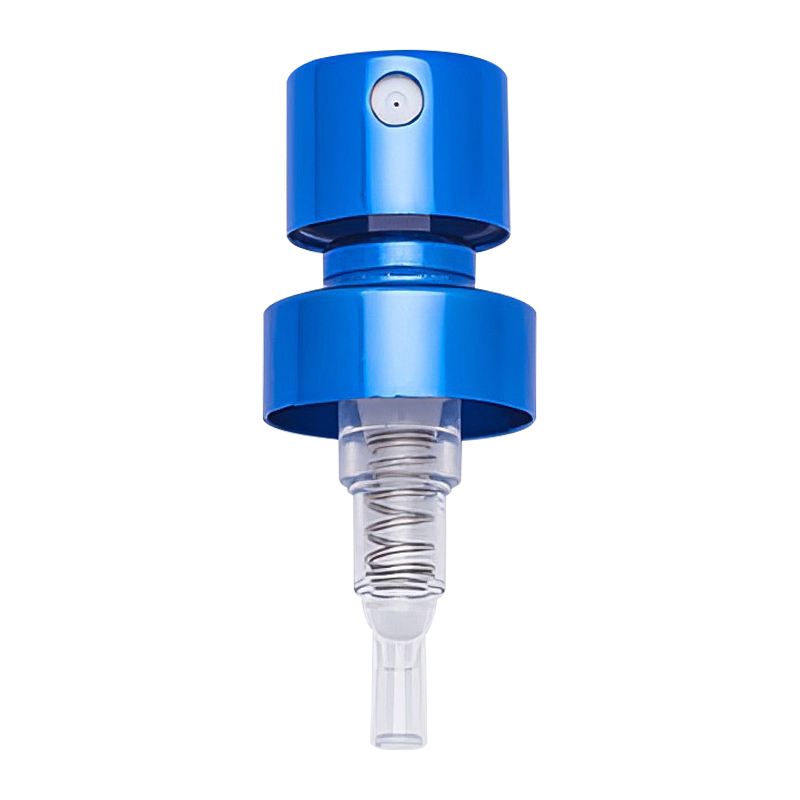 XY-PT-⊘13CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 13 mm tipo más corto
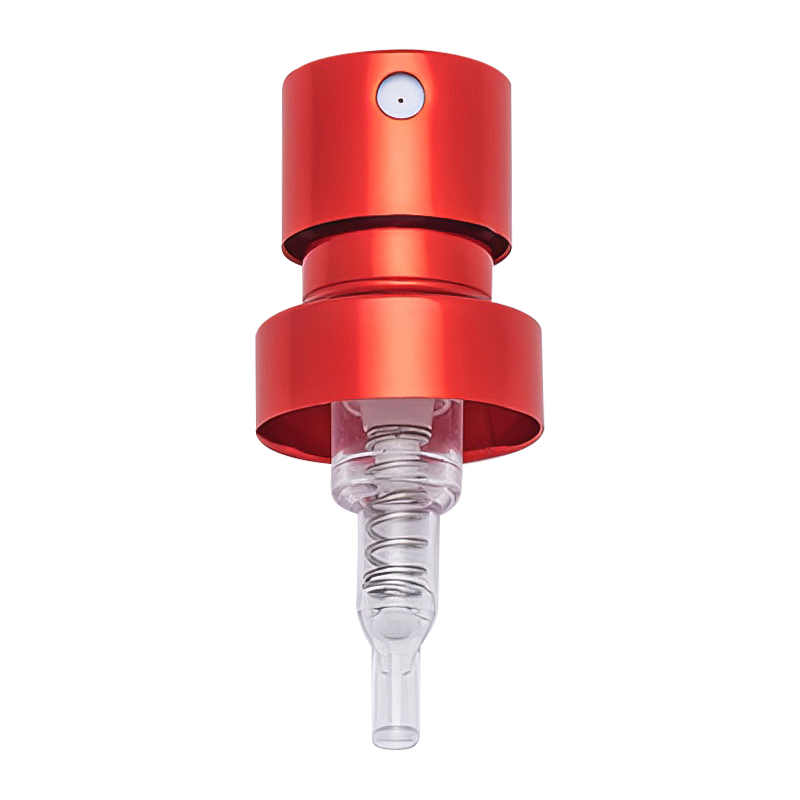 XY-PT-⊘15JDGB Pulverizador de bomba de niebla fina de perfume de engarzado de 15 mm de tipo alto
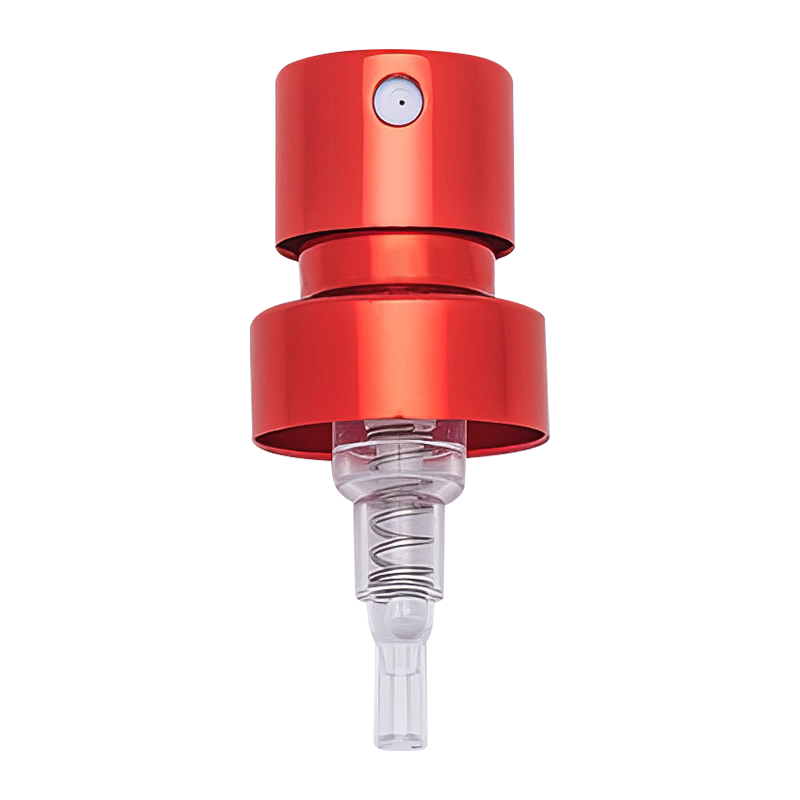 XY-PT-⊘15JDAB Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
 XY-PT-⊘15ABMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo corto
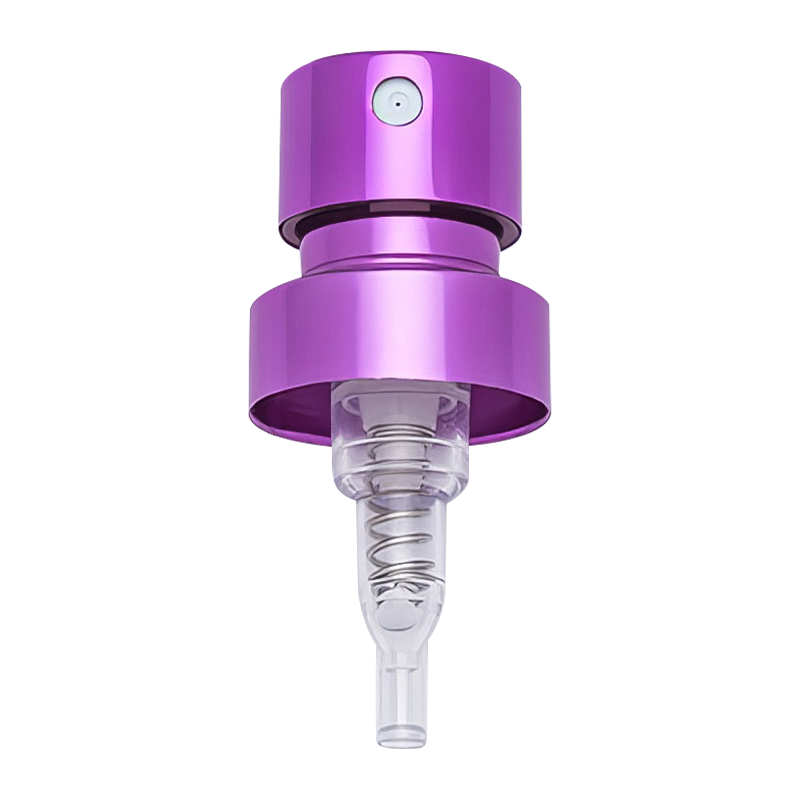 XY-PT-⊘15CAMG Pulverizador de bomba de niebla fina de perfume de engarce de 15 mm tipo más corto
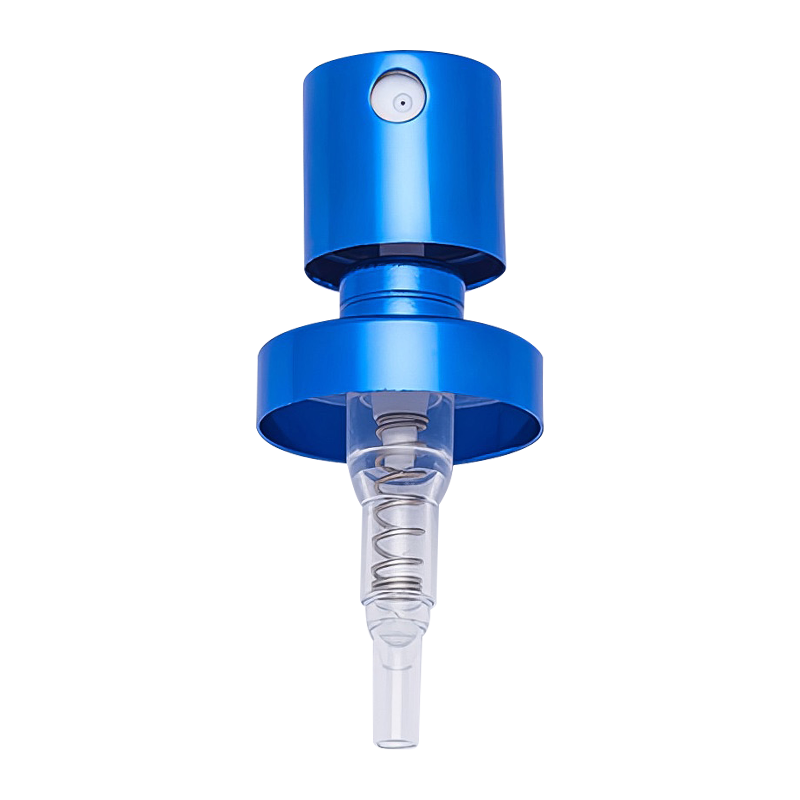 XY-PT-⊘20MGBMG Pulverizador de bomba de niebla fina de perfume de engarzado de 20 mm de tipo superior con descarga más grande
Teléfono móvil: +86-13812990918
Teléfono fijo: +86-512-58962260
Dirección: No.3, Calle Xiangqun, Leyu, Zhangjiagang.


 English
 русский
 Español
 عربى
 Português
